Ein K-Faktor um 1 gilt als Zielwert für eine ausgewogene Schneidkantenverrundung und trotzdem bleibt er in der Praxis oft dem Zufall überlassen. Das Verhältnis von Verrundung an Span- und Freifläche entscheidet mit darüber, ob eine PVD- oder CVD-Beschichtung gleichmäßig hält oder genau an der Kante vorzeitig versagt.
Sinnvolle Zielwerte bewegen sich je nach Anwendung meist zwischen 0,5 und 2. Entscheidend ist weniger der exakte Wert als die kontrollierte, reproduzierbare Einstellung vor der Beschichtung.
Der K-Faktor ist mehr als eine akademische Kennzahl
Ein unkontrolliert präparierter K-Faktor gehört zu den häufigsten Ursachen dafür, dass beschichtete Werkzeuge ihr Standzeitpotenzial nicht ausschöpfen – unabhängig davon, wie hochwertig die Beschichtung selbst ist. Wer die Kantenverrundung nur „irgendwie“ vorbereitet, überlässt die Beschichtungshaftung dem Zufall.
Unser Ansatz mit µPREP
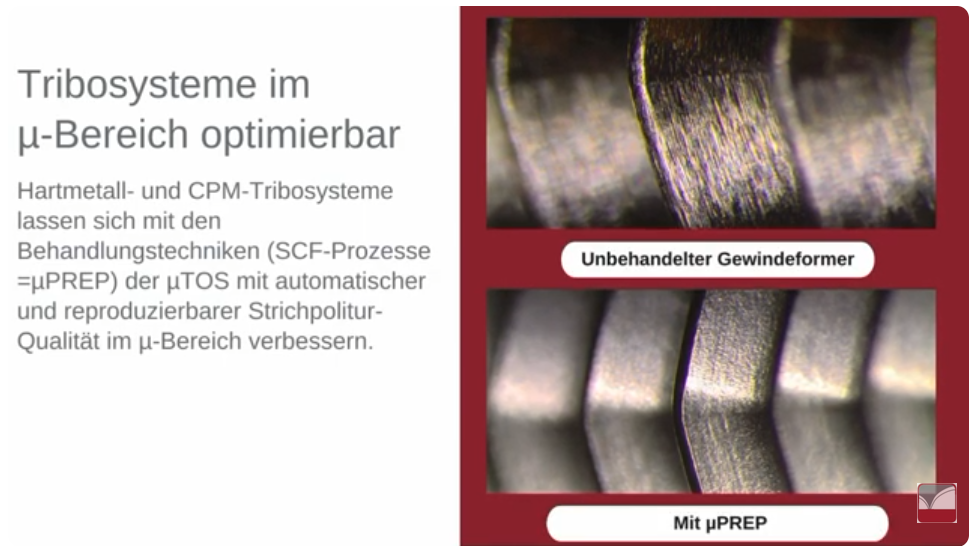
Mit µPREP bringen wir Schneidkante und Oberfläche vor der Beschichtung in einen messbar definierten, reproduzierbaren Zustand, inklusive kontrolliertem K-Faktor. Das Ergebnis ist eine Beschichtung, die gleichmäßig hält, und ein Werkzeug, das sein Standzeitpotenzial tatsächlich ausschöpft.
Mehr zum Thema Vorbehandlung vor der Beschichtung finden Sie auf unseren Wissens-Seiten.