Warum die Beschichtung nur so gut ist wie ihre Vorbereitung
Die Beratungskompetenz und das übergreifende Know-how der µTOS machen Sie unabhängig von einem Beschichter. Oberflächenstrukturierung, Schneidkantenpräparation, Beschichtung und Finishing reduzieren Werkzeugverschleiß aus einer Hand ohne feste Bindung.
PVD-, DLC-, PECVD- und CVD-Hartstoffbeschichtungen sind die gängigen Standardmaßnahmen, um Werkzeugverschleiß zu reduzieren. Tatsächlich entscheidet aber nicht die Beschichtung allein über die Standzeit, sondern der Zustand der Oberfläche und Schneidkante, auf die sie aufgebracht wird. Rund 90 % der beschichteten Werkzeuge sind unzureichend vor- oder nachbehandelt. Die Beschichtung haftet dann ungleichmäßig, Spannungsspitzen an der Kante führen zu vorzeitigem Ausbruch, und das eigentliche Leistungspotenzial des Werkzeugs bleibt ungenutzt.
µTOS beschichtet nicht selbst. Wir bereiten Ihre Werkzeuge tribologisch und geometrisch so vor, dass die Beschichtung Ihrer Wahl optimal haftet und wirkt und optimieren sie nach der Beschichtung weiter. Die Wahl des Beschichtungspartners bleibt bei Ihnen.
Vorbehandlung: tribologische Behandlung vor der Beschichtung
Wir bringen die Oberfläche und Schneidkante vor der Beschichtung in einen messbar definierten Zustand. Ziel ist eine kontrollierte Kantenverrundung sowie eine optimierte Oberflächentopographie, die der Beschichtung eine bessere Haftgrundlage bietet und Spannungsspitzen an der Schneide reduziert. Das Verfahren ist rein mechanisch-medienbasiert.
Ein zentraler Qualitätsfaktor: der K-Faktor
Die Schneidkantengeometrie vor der Beschichtung wird in der Fachliteratur häufig über den K-Faktor beschrieben. Ein Maß dafür, wie ausgewogen eine Kantenverrundung ist, und damit ein wichtiger Indikator für Beschichtungshaftung und Standzeit.
Nachbehandlung: Finishing nach der Beschichtung
Auch nach der Beschichtung lässt sich die Oberfläche weiter optimieren. Finishing-Schritte glätten beschichtungsbedingte Rauheitsspitzen (sogenannte Droplets bei PVD) und verbessern damit Reibverhalten und Verschleißfestigkeit zusätzlich ohne die Schichtdicke relevant zu reduzieren.
Qualitätssicherung entlang der Beschichtungskette
Für die beschichtungsrelevante Qualitätssicherung sind vor allem zwei Prüfverfahren zentral:
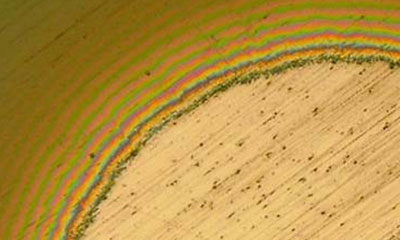
Schichtdickenmessung
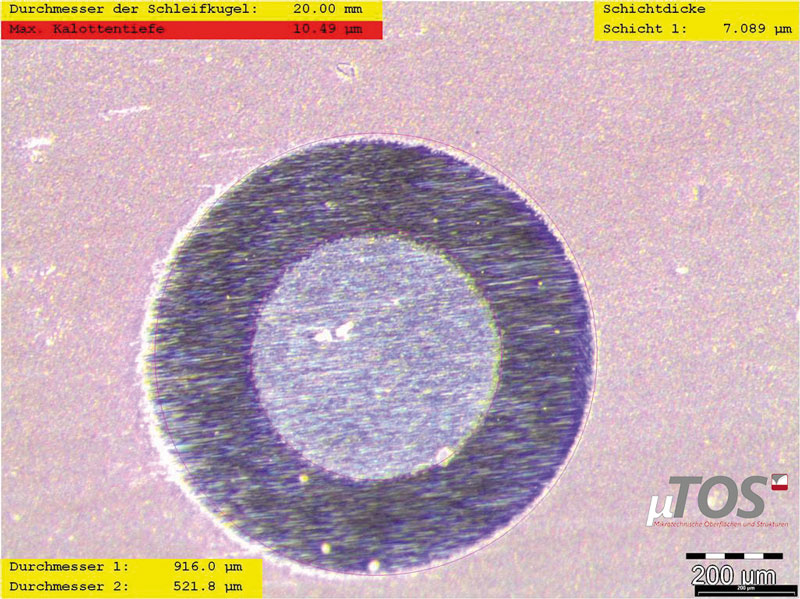
Haftungsprüfung (Kalottenschliff)
Die vollständige Übersicht aller Präzisionsmessmethoden, die wir laufend in der Produktion einsetzen, finden Sie auf der Seite Standzeitverlängerung.
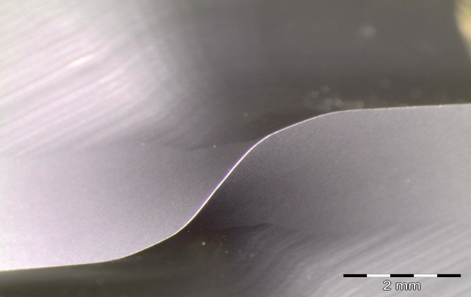
Reduzierung der Ra-Werte für optimale Beschichtung:
Vorher:
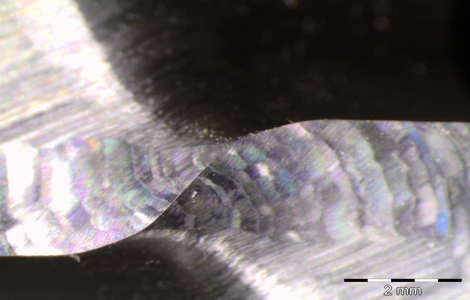
Nachher:
Unabhängig bleiben und trotzdem aus einer Hand?
Bei der µTOS erhalten Sie unabhängige Beratungskompetenz und Beschichtungs-Know-how aus einer Hand. Zum Beispiel mit
PVD-Beschichtungen (Physical Vapour Deposition),
DLC-Beschichtungen (Diamond Like Carbon),
PECVD-Beschichtungen (Plasma Enhanced Chemical Vapour Deposition) und
CVD-Beschichtungen (Chemical Vapour Deposition).
Fragen Sie unsere Experten nach dem besten Weg! Tel.: +49 241 189 38 500
Für die Zukunft
μTOS steht für ressourcenschonende Produkte …
… und eine ressourcenschonende Produktion.
Beschichtungen
Beschichtet µTOS selbst?
Nein. µTOS bietet die tribologische und geometrische Vor- und Nachbehandlung für PVD-/CVD-Beschichtungen an. Die Beschichtung selbst führt ein Beschichtungspartner Ihrer Wahl durch.
Warum reicht eine Beschichtung allein oft nicht aus, um Werkzeugverschleiß zu reduzieren?
Rund 90 % der beschichteten Werkzeuge sind unzureichend vor- oder nachbehandelt. Eine Beschichtung allein kompensiert keine mangelhafte Ausgangsoberfläche oder Kantengeometrie. Die Haftung und Wirkung der Beschichtung hängt stark vom Zustand der Ausgangsoberfläche und der Schneidkantengeometrie ab. Unzureichend vorbereitete Oberflächen führen zu ungleichmäßiger Haftung und vorzeitigem Verschleiß trotz Beschichtung.
Was ist µPREP?
Ein tribologisches Vorbehandlungsverfahren von µTOS, das die Oberfläche und Schneidkante vor der Beschichtung mechanisch optimiert und für bessere Haftung sowie reduzierte Spannungsspitzen an der Kante sorgt.
Was bedeutet Vorbehandlung vor der Beschichtung konkret?
Im Kern die gezielte Kantenverrundung und Oberflächenoptimierung, bevor die PVD-/CVD-Schicht aufgebracht wird. Es ist die Grundlage für eine gleichmäßige, langlebige Beschichtung.
Was ist der K-Faktor und warum ist er relevant für Beschichtungen?
Der K-Faktor beschreibt die Ausgewogenheit einer Schneidkantenverrundung. Er gilt als wichtiger Indikator dafür, wie gut eine Beschichtung an der Kante haftet und wie lange sie wirksam bleibt.
Ein K-Faktor um 1 gilt als ausgewogen – Werte deutlich darunter oder darüber weisen auf eine unsymmetrische Kantengeometrie hin, die Spannungsspitzen begünstigt und die Beschichtung an genau dieser Stelle früher versagen lässt. In der Praxis bewegen sich sinnvolle Zielwerte je nach Anwendung meist zwischen 0,5 und 2 – wichtig ist weniger der exakte Zahlenwert als die kontrollierte, reproduzierbare Einstellung der Kantengeometrie vor der Beschichtung.
Was passiert bei der Nachbehandlung nach der Beschichtung?
Finishing-Schritte glätten beschichtungsbedingte Unebenheiten (z. B. Droplets bei PVD) und verbessern so Reibverhalten und Verschleißfestigkeit, ohne die Schichtdicke wesentlich zu verringern.
Bin ich bei der Beschichtung an einen bestimmten Anbieter gebunden, wenn ich mit µTOS arbeite?
Nein. Sie behalten die freie Wahl des Beschichtungspartners – µTOS übernimmt die Vor- und Nachbehandlung unabhängig davon.
Wie wird die Haftung der Beschichtung geprüft?
Über den Kalottenschliff sowie eine begleitende Schichtdickenmessung. Beides ist Teil der laufenden Qualitätssicherung bei µTOS.
Für welche Beschichtungsarten eignet sich die Vorbehandlung von µTOS?
Für PVD- und CVD-Hartstoffbeschichtungen gleichermaßen – die Vorbehandlung ist unabhängig vom gewählten Beschichtungsverfahren.